Standard vs Custom Slewing Bearing: How to Decide
Julai 27, 2026
Cara Mengira Kapasiti Beban Gendongan Pemutar: Panduan Pemilihan Langkah demi Langkah
September 8, 2026
Prosedur Pemasangan Gendongan Pemutar & Senarai Semak Kelonggaran
Adakah anda tahu bahawa pemasangan yang salah menyebabkan lebih daripada 60 peratus kegagalan pramatang pada komponen berputar? Mematuhi prosedur pemasangan slewing bearing yang ketat adalah cara paling berkesan untuk melindungi mesin berat anda. Jika anda memasang slewing ring dengan salah, anda berisiko mengalami distorsi struktur segera, keausan gear yang teruk dan masa henti yang mahal.
Dalam panduan komprehensif ini, kami akan membimbing anda melalui langkah-langkah penting, pemeriksaan pra-pemasangan, dan pelarasan backlash yang diperlukan untuk memasang galas anda dengan sempurna.
Kepentingan Prosedur Pemasangan Gendongan Pemutar yang Ketat
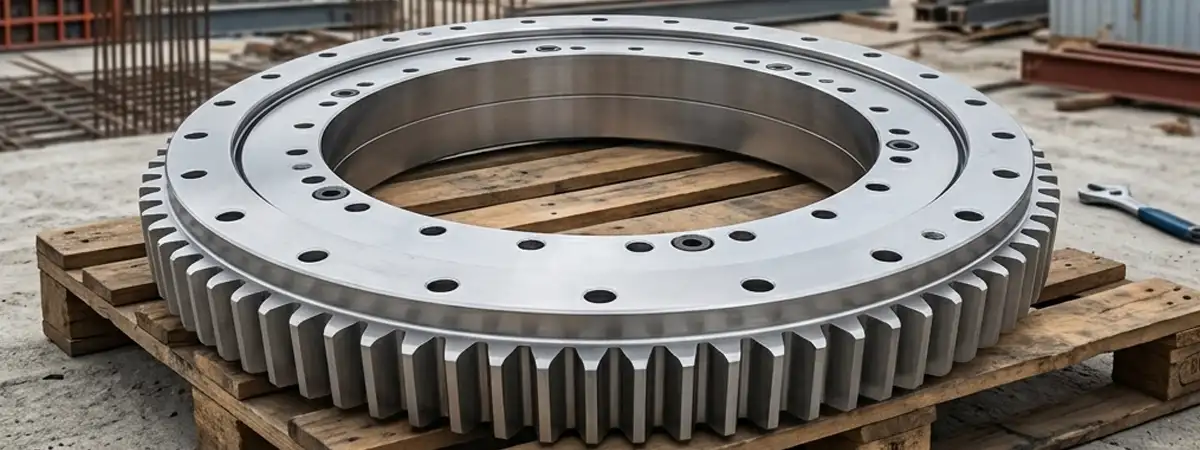
Pertama sekali, cincin putar bukan sekadar galas biasa; ia adalah sambungan struktur utama. Ia memindahkan beban paksi besar, daya jejari, dan momen condongan antara bahagian pegun dan bahagian berputar mesin anda.
Oleh itu, sebarang penyimpangan semasa pemasangan secara signifikan mengurangkan jangka hayat operasi komponen. Prosedur pemasangan galas putar piawai memastikan galas kekal rata dan kaku sepenuhnya. Selain itu, ia mencegah tersangkut dalaman yang boleh memusnahkan elemen bergulir dan laluan galas dengan pantas.
Pra-Pemasangan: Memeriksa Kepantayan Struktur Pemasan
Sebelum anda mengangkat galas keluar dari petinya, anda mesti memeriksa bingkai pemasangan. Asasnya mesti benar-benar bersih, kaku, dan rata.
Jika permukaan pemasangan tidak rata, memasang brek dengan bolt akan memaksanya bengkok. Oleh itu, anda mesti menggunakan laser level atau pengukur ketebalan presisi untuk mengesahkan kerataan struktur. Sebagai peraturan umum, ketidakteratan maksimum yang dibenarkan biasanya kurang daripada 0.1 mm bagi setiap meter keliling. Jika bingkai anda melebihi toleransi ini, anda perlu memproses semula permukaannya atau menggunakan resin epoksi khusus untuk melayarkannya.
Selain itu, anda mesti membersihkan semua permukaan penyambungan dengan teliti. Buang sebarang karat, cat, percikan kimpalan, atau bahan perosak penghantaran menggunakan pelarut komersial. Permukaan yang bersih menjamin geseran maksimum dan kestabilan.
Proses pemasangan langkah demi langkah
Setelah anda mengesahkan struktur pemasangan, anda boleh memulakan pemasangan sebenar. Ikuti tiga langkah kritikal ini dengan teliti untuk memastikan ia muat dengan sempurna.
1. Penentuan Kedudukan Jurang Kekerasan (Zon Lembut)
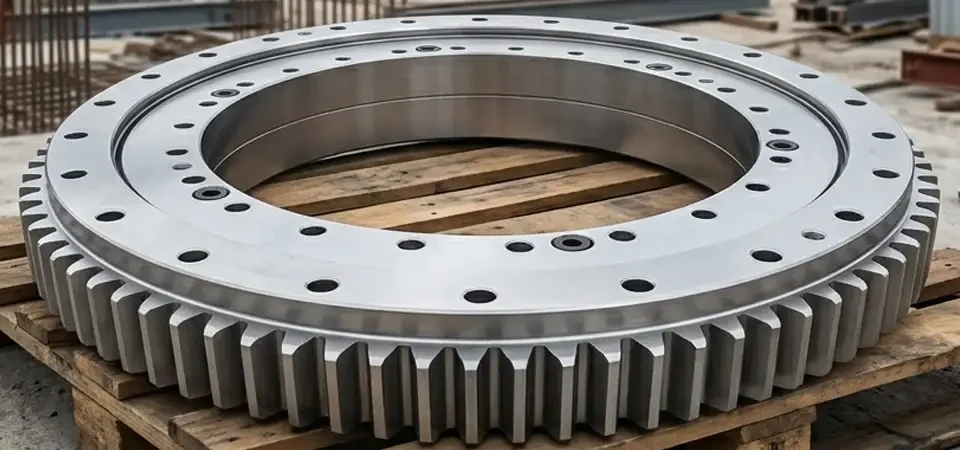
Setiap cincin putar mempunyai "zon lembut" pada kedua-dua cincin dalam dan luar. Ini adalah celah yang belum dikeraskan di mana proses pengerasan induksi bermula dan berakhir. Pengilang biasanya menandakan titik ini dengan huruf "S" yang dicap pada permukaannya, atau dengan garisan cat merah.
Anda mesti meletakkan zon lembut ini di kawasan tanpa beban pada mesin anda. Secara khusus, letakkan tanda "S" pada sudut 90 darjah kepada paksi beban utama. Sebagai contoh, pada pengorek, letakkan zon lembut ini tegak lurus dengan lengan penggalian. Penempatan ini mengelakkan beban guling berat daripada berulang kali melintasi bahagian paling lemah laluan.
2. Pelarasan celah gear
Jika cincin putar anda mempunyai gear dalaman atau luaran, melaraskan celah belakang adalah langkah yang wajib. Celah belakang merujuk kepada jurang kecil antara gigi gear berir dan pinion pemacu.
Pertama, kenal pasti titik larian gear maksimum pada galas putar. Pengilang biasanya menandakan titik tertinggi ini dengan cat hijau. Seterusnya, alihkan pinion pemacu anda ke lokasi yang tepat ini. Anda mesti menetapkan celah gear di sini menggunakan pengukur celah untuk memastikan gigi tidak tersangkut semasa putaran. Biasanya, nilai celah yang diperlukan adalah antara 0.03 hingga 0.05 kali modul gear, tetapi sentiasa semak lukisan khusus pengeluar anda.
3. Susunan Mengetatkan Baut
Akhirnya, anda mesti mengamankan galas menggunakan bolt struktur berkekuatan tinggi (biasanya Gred 10.9 atau 12.9). Jangan sekali-kali menggunakan bolt standard untuk aplikasi ini.
Anda mesti menyapu pengunci benang pada bolt dan mengetatkannya menggunakan kunci tork yang telah dikalibrasi. Jangan mengetatkannya dengan putaran biasa. Sebaliknya, anda mesti menggunakan urutan pengetatan 'bintang' atau 'corak silang'.
Pertama, kencangkan semua bolt kepada 30% daripada nilai tork akhir mereka.
Kedua, ulangi corak silang, mengetatkannya kepada 80%.
Akhirnya, lakukan satu pusingan terakhir untuk mencapai 100% tork yang diperlukan. Kaedah silang-menyilang secara beransur-ansur ini memastikan pengagihan tekanan yang sekata dan mengelakkan bantalan daripada bengkok.
Ujian dan Pelinciran Selepas Pemasangan
Setelah anda selesai proses pemasangan bolt, anda tidak boleh terus menghidupkan enjin pada kelajuan penuh. Anda perlu memusingkan poros engkol secara manual, sama ada perlahan-lahan atau pada kelajuan yang sangat rendah. Dengarkan dengan teliti sebarang bunyi berderak atau bahagian yang tersangkut, yang mungkin menunjukkan ketidakteraturan struktur atau jarak belakang yang salah.
Setelah anda mengesahkan putaran yang lancar, pamkan gris EP (Tekanan Ekstrem) berasaskan litium baharu ke dalam semua penyambung pelincir sambil memutar bantalan. Tindakan ini mengagihkan gris secara sekata ke seluruh laluan galas.
Optimumkan jangka hayat peralatan anda hari ini
Dengan mengikuti prosedur pemasangan galas berputar ini dengan teliti, anda menghapuskan punca kegagalan mekanikal yang paling biasa. Penanganan yang betul, pemeriksaan rata yang tepat, dan pemasangan bolt dengan berhati-hati adalah kunci kepada kebolehpercayaan jangka panjang.
Adakah anda mengalami getaran berlebihan, keausan gear, atau masalah pemasangan? Hubungi pasukan teknikal kami hari ini. Jurutera aplikasi kami menyediakan panduan di tapak, pembuatan tersuai, dan penyelesaian slewing tugas berat yang disesuaikan dengan spesifikasi tepat anda.